เลือกเครื่องจักรอุตสาหกรรมยางอย่างไร ให้คืนทุนไวและคุ้มค่าที่สุดในระยะยาว
โพสต์เมื่อ : 20 ส.ค 2569 เวลา 4:4 น.
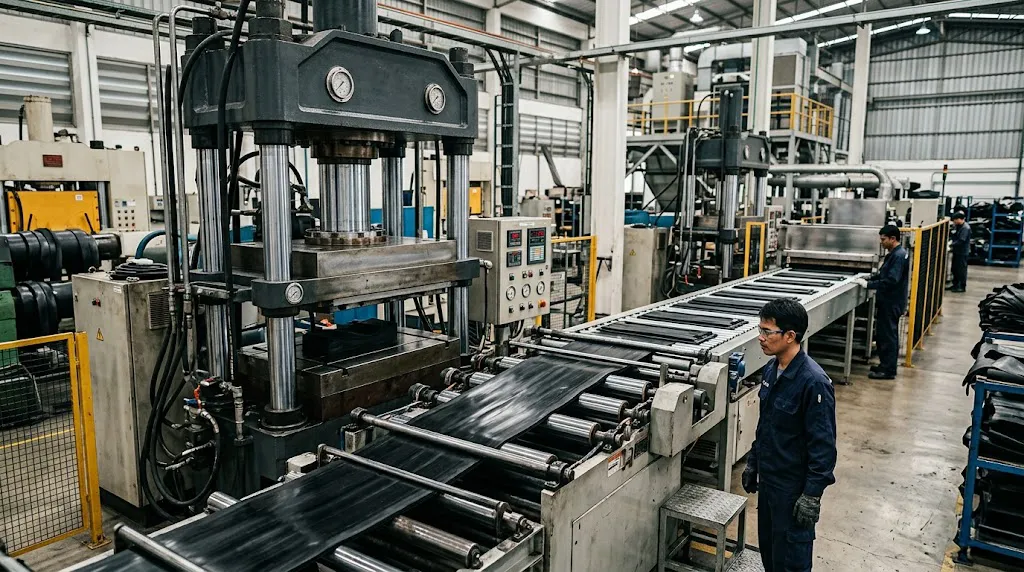
การเลือกเครื่องจักรอุตสาหกรรมยางให้คืนทุนไวและคุ้มค่าในระยะยาว ต้องมองข้าม "ราคาซื้อหน้าโรงงาน" (CapEx) แล้วพิจารณาที่ ต้นทุนรวมตลอดอายุการใช้งาน (Total Cost of Ownership - TCO) ร่วมกับ อัตราของเสีย (Scrap Rate) และ เวลาต่อรอบการผลิต (Cycle Time) เป็นหลัก
1. ตัวแปรเร่งการคืนทุน (Fast ROI Strategy)
ยางเป็นวัตถุดิบที่มีต้นทุนสัดส่วนสูงที่สุดในการผลิต การเลือกเครื่องจักรที่ช่วยลดการสูญเสียวัตถุดิบและค่าไฟจะทำให้ระยะเวลาคืนทุนสั้นลงอย่างเห็นได้ชัด
- เลือกระบบฉีดแบบ Cold Runner (สำหรับงานฉีดขึ้นรูป) : ช่วยลดการเสียเศษยางในช่องทางไหล (Runner) ได้ถึง 30–70% เมื่อเทียบกับ Hot Runner หรือการกดอัดแบบเดิม แม้เครื่องจักรที่มี Cold Runner จะราคาสูงกว่า 15–20% แต่ส่วนต่างราคานี้มักคืนทุนได้ภายใน 6–12 เดือนจากค่ายางที่ประหยัดได้
- ระบบพลังงาน Servo-Hydraulic หรือ All-Electric : ปั๊มไฮดรอลิกแบบเดิมกินไฟตลอดเวลาแม้ในช่วงบ่มยาง (Curing) แต่ระบบ Servo-Hydraulic ปั๊มจะทำงานเฉพาะช่วงที่มีการเคลื่อนที่ ช่วยลดค่าไฟฟ้าลงได้ 30–50% ส่วนระบบไฟฟ้าทั้งหมด (All-Electric) ให้ความแม่นยำสูงสุดและประหยัดพลังงานเพิ่มขึ้นอีก 10–20%
- ลด Cycle Time ด้วยระบบทำความร้อนแม่นยำ : เครื่องกดอัด (Compression Press) หรือเครื่องฉีดที่มีระบบควบคุมอุณหภูมิแผ่นความร้อน (Heating Platen) แบบแบ่ง Zone PID ช่วยให้อุณหภูมิสม่ำเสมอทั่วหน้าโมลด์ ลดเวลา Curing ลงได้ 10–20% ทำให้ได้จำนวนชิ้นงานต่อวันเพิ่มขึ้นโดยใช้เครื่องจักรเท่าเดิม
2. ปัจจัยสร้างความคุ้มค่าและความทนทานระยะยาว
เพื่อป้องกันไม่ให้กำไรถูกกัดกร่อนด้วยค่าซ่อมบำรุงและ Downtime ควรใช้เกณฑ์วิศวกรรมต่อไปนี้ในการคัดเลือกผู้ผลิต
- วัสดุและการบำบัดผิวของ สกรู (Screw) และกระบอก (Barrel) : กระบวนการคอมพาวด์ยางมักมีการเติม Silica, Carbon Black หรือสารหน่วงการไหม้ ซึ่งมีความกัดกร่อนสูง สกรูและกระบอกต้องผ่านการทำ Bimetallic Coating หรือ Ion Nitriding เพื่อยืดอายุการใช้งานจาก 1–2 ปี เป็น 5–8 ปี โดยไม่ต้องเปลี่ยนชุดสกรูใหม่
- ความยืดหยุ่นของระบบควบคุม (PLC & Open Architecture) : เลือกเครื่องจักรที่ใช้ PLC แบรนด์มาตรฐานสากล (เช่น Siemens, Omron, Mitsubishi) ที่ไม่ล็อกรหัสรหัสผ่านปิดกั้นการซ่อม (Open Source Control) เพื่อให้ช่างในไทยสามารถหาอะไหล่และแก้ไขโปรแกรมได้ทันทีเมื่อมีปัญหา ไม่ต้องรอช่างเทคนิคจากต่างประเทศ
- โครงสร้างการรับแรงบิดและแรงกด (Clamping Unit Robustness) : ชุดแท่นกดต้องได้รับการออกแบบด้วยซอฟต์แวร์ FEA (Finite Element Analysis) เพื่อรองรับแรงกดสูงซ้ำๆ โดยแท่นไม่โก่งตัว (Deflection) การโก่งตัวของแท่นกดเป็นสาเหตุหลักที่ทำให้ครีบยาง (Flash) หนาขึ้น และทำให้โมลด์เสื่อมสภาพเร็วกว่าปกติ
3. เปรียบเทียบเทคโนโลยีเครื่องจักรขึ้นรูปยาง
| หัวข้อพิจารณา | เครื่องกดอัดแบบดั้งเดิม (Compression Molding) | เครื่องกดอัดสุญญากาศ (Vacuum Compression) | เครื่องฉีดยาง (Rubber Injection Molding) |
|---|---|---|---|
| ต้นทุนแรกซื้อ (CapEx) | ต่ำที่สุด | ปานกลาง | สูง |
| เหมาะกับงานประเภท | ชิ้นงานขนาดใหญ่ ทรงเรียบง่าย จำนวนไม่มาก | ชิ้นงานที่มีฟองอากาศไม่ได้ (ซีล, โอริง) | ชิ้นงานซับซ้อน มิติแม่นยำ ผลิตจำนวนมาก |
| อัตราของเสีย (Scrap Rate) | สูง (10–20%) | ปานกลาง (5–10%) | ต่ำมาก (1–5%) |
| แรงงานที่ต้องใช้ | ต้องใช้คนคุม 1 คนต่อ 1–2 เครื่อง | ใช้คนคุม 1 คนต่อ 2–3 เครื่อง | ระบบอัตโนมัติ (1 คนคุมได้ 4–6 เครื่อง) |
| ระยะเวลาคืนทุนเฉลี่ย | 12–18 เดือน | 10–14 เดือน | 8–12 เดือน (หากมี Volume สูง) |
4. ขั้นตอนการตัดสินใจซื้ออย่างเป็นระบบ
- คำนวณ Volume การผลิตต่อเดือน : หากผลิตน้อยกว่า 5,000 ชิ้น/เดือน เครื่อง Compression Molding สุญญากาศจะคุ้มค่ากว่า หากเกิน 20,000 ชิ้น/เดือน เครื่อง Injection จะตอบโจทย์กว่ามาก
- ประเมินค่าไฟต่อชิ้นงาน : กำหนดให้ผู้ขายเสนอค่าการกินไฟจริง (kWh per cycle) แล้วนำมาคำนวณเปรียบเทียบ TCO ในระยะเวลา 5 ปี
- ตรวจสอบอะไหล่สิ้นเปลือง (Wear & Tear Parts) : ขอดูรายการอะไหล่ที่ต้องเปลี่ยนทุกปี เช่น ซีลไฮดรอลิก, ฮีตเตอร์, วาล์ว พร้อมราคาประเมินล่วงหน้า
- ทดสอบฉีดชิ้นงานจริง (Mold Trial) : ส่งโมลด์และคอมพาวด์ยางของคุณไปทดสอบที่โรงงานผู้ขาย เพื่อวัด Scrap Rate และ Cycle Time จริงก่อนเซ็นสัญญา